一体化压铸件越来越大,内部缺陷怎么检?
零件从几十个变成1个,风险也从几十份变成1份。
一体化压铸把原本需要焊接、铆接的几十个零件,一次压铸成型。效率提升、重量下降、成本优化——这是近年来汽车制造最确定的趋势之一。
但它同时带来一个尖锐问题:这个越来越大的"独苗"零件,内部质量怎么保证?
一、为什么一体化压铸件更难检
1. 尺寸大、重量大
后底板、前舱这类零件,尺寸动辄一两米,重量几十到上百公斤。传统小型检测室根本放不下,上下料也成问题。
2. 壁厚变化剧烈
同一个零件上,有的位置2–3毫米,有的位置十几毫米。射线能量如何兼顾?厚处透不过,薄处过曝。
3. 缺陷敏感度高
一体化压铸件一旦报废,损失的是整个大件,而不是一个小的冲压件。而且它往往是结构承载件,内部气孔、缩孔、冷隔直接影响强度。
4. 节拍与柔性的矛盾
产线节拍紧,但产品型号多、切换频繁,检测程序必须能快速调用。
二、超大件检测的解法:双机械臂 + 双载物台
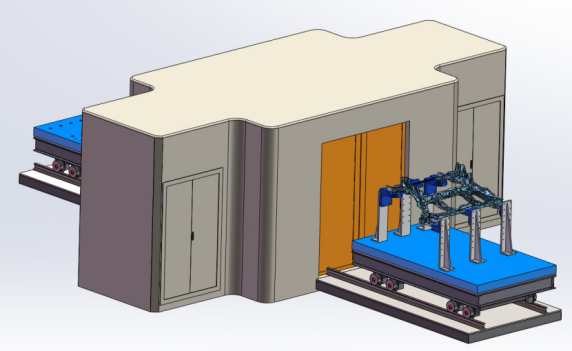
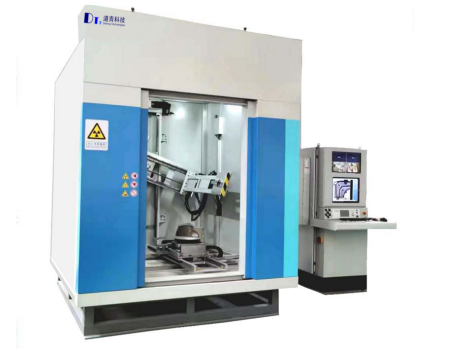
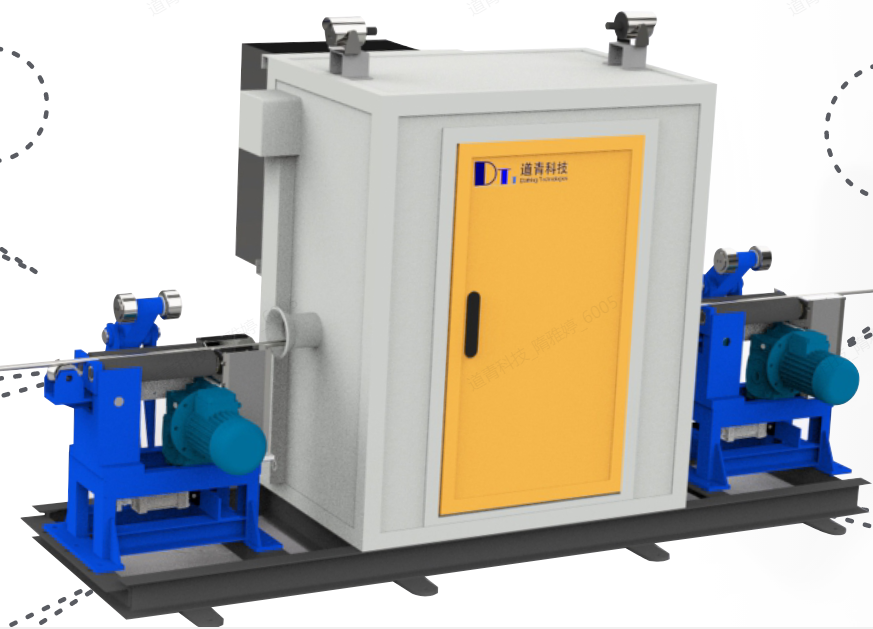
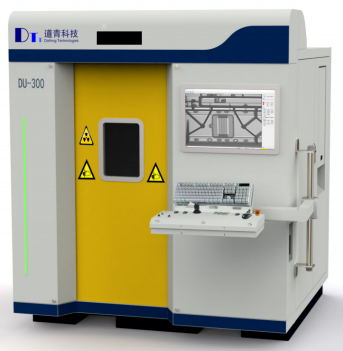
针对超大件,道青科技的一体化压铸超大件半自动(自动)检测方案做了针对性设计:
适用工件最大 2500×1500mm,载重 200kg,覆盖当前主流一体化压铸件规格;
节拍速度 120秒/件——考虑到零件体量,这个数字已经相当可观;
双机械臂 + 双载物台机构:这是效率的核心。一个载物台在检测时,另一个载物台同步完成上下料,检测时间与上下料时间重叠复用,把无效等待压到最低;
编程控制自动检测,可选机械臂自动上下料;
AI缺陷自动识别,应对大面积图像的高速判读;
支持按区域划分透照程序,解决壁厚剧烈变化的成像难题。
三、一体化压铸常见缺陷,射线能抓到哪些?
缺陷类型
成因
射线成像特征
气孔
模具排气不良、卷气
圆形或椭圆形黑点,边界较清晰
缩孔/缩松
补缩不足
不规则树枝状或弥散状暗区
冷隔
金属液流前沿汇合不良
细长、断续的线状暗纹
夹渣
氧化夹杂、脱模剂残留
形状不规则、灰度不均的暗斑
裂纹
应力、开模过早
细而曲折的黑线
需要提醒的是:冷隔和裂纹是最难检的两类,因为它们的方向性极强——射线必须与缺陷平面大致平行才能清晰成像。这需要在透照工艺设计阶段就规划好角度和分区。
四、给一体化压铸企业的三点建议
1. 检测方案要前置到工艺开发阶段
不是"零件做出来再想怎么检",而是在模具开发阶段就明确关键受力区域的验收等级。
2. 别只盯设备参数,要看综合节拍
机械手上下料时间、工件转运路径、程序切换时间,加起来往往比透照时间更长。双载物台这类"重叠复用"设计,价值就在这里。
3. 建立缺陷数据与工艺参数的关联
把每次检出缺陷的位置、类型,和当班的压铸参数(料温、模温、真空度、速度曲线)关联起来,检测数据就变成了工艺优化的输入。
一体化压铸把"零件数量"减了下去,却把"单个零件的质量权重"提了上来。
当风险集中到一个大件身上,100%检测不再是选项,而是必选项。
Tel:0512‑67508551

 电话
 微信