
《1.8万辆汽车被召回,只因轮毂里一个肉眼看不见的小孔》
2013年,东风悦达起亚向国家质检总局备案了一项召回计划:自当年9月17日起,召回 18135 辆 K5。
原因不是设计错误,也不是材料偷工减料。是有客户反映,车辆在行驶中轮胎胎压不足时,轮毂边缘发生了断裂。
事后追溯,问题出在铸造环节——铝液凝固收缩时,在金属内部留下了一个孔洞。
它藏在轮毂里面。肉眼看不见,卡尺量不出,气密性测试也不一定抓得到。
这就是轮毂制造最残酷的地方:你所有的努力,可能败给一个 0.3 毫米的气孔。
一、轮毂不是外观件,是安全件
很多人把轮毂当成"颜值件"。事实上,它是整车最重要的承载安全件之一。
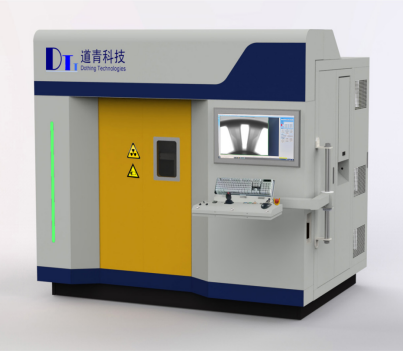
车辆行驶时,一只轮毂同时承受三种力:来自车身自上而下的压力、每分钟数百转带来的离心力、以及复杂路况冲击下的横向张力。任何一个方向的失效,后果都不可控。
而市面上 90% 以上的原厂铝合金轮毂采用铸造工艺。低压铸造是目前国内最成熟、应用最广的主流工艺,但它有一个绕不开的宿命:金属液在凝固过程中会收缩,收缩得不到充分补缩,就会留下缩孔和缩松。
锻造轮毂因为金属在压力下结晶,一般不产生气孔疏松,通常不做 X 光。但铸造轮毂不行——缺陷不以人的意志为转移,只能靠检测把它挑出来。
二、缺陷本身不可怕,可怕的是它长在哪
这是很多质检新人最容易搞错的一点:看缺陷,先看位置,再看大小。
中心安装盘螺栓孔周边:这里要装半轴、承受巨大轴向压力,有缩孔就可能导致安装面变形开裂;
轮辐与轮辋交接的 R 角根部:这是典型的铸造热节,也是轮辐径向力向轮辋传递的必经通道。一个缩松就是一处应力集中点,在反复颠簸载荷下会慢慢扩展成裂纹,最终轮辐断裂;
轮辋胎圈座:与轮胎直接接触,受力复杂,必须严格控制。
所以行业的判定逻辑是:关键区域的缺陷趋向"零容忍",低应力区域才按尺寸分级判定。
一张 X 光片上同样的两个小黑点,长在轮辋可能是合格,长在辐根 R 角就是报废。
三、这些洞,都是怎么来的?
缩孔、缩松:凝固补缩不足,集中在轮心、轮辐、轮辋的热节位置,与合金液温度、凝固顺序、充型速度直接相关;
气孔:铝液含氢量超标(行业通常要求 ≤0.20 ml/100gAl)、型腔排气不良、充型紊流卷气;
氧化夹渣:炉料不洁、回炉料使用过多、精炼后静置时间不够。
行业经验数据显示,低压铸造中,缩松与气孔两类缺陷造成的废品,可占总废品的 80% 以上。
换句话说,你的废品堆里,十个里有八个是这两种。
四、"抽检 + 老师傅",挡不住
传统做法是抽检加人工判片。它的逻辑是概率,而概率的漏洞有三个:
第一,中夜班疲劳。 同一张图,上午十点判和凌晨三点判,结论可能不一样。白班严、夜班松,是公开的秘密。
第二,人难招也难留。 培养一名能独立判片的 Ⅱ 级人员,周期以年计。
第三,也是最现实的一点——产能被质检卡住。 一只轮毂要拍几十张图,检查员全部看完、点完,这只轮毂才能下线。机器在等人的眼睛。
花几十万买的检测设备,瓶颈不在射线管,不在机械手,在人的注意力。
隐性损失
对供应商而言,100% 全检已经不是"质量加分项",而是进入主机厂供应链的准入门票。国际主流铝车轮制造商早就把它写进了标准工序。
检测设备不是成本中心。它是你在这条产线上,能买到的最便宜的一份保险。
那只轮毂唯一一次被拦下来的机会,就在下线前的那 45 秒。
Tel:0512‑67508551

 电话
 微信